
Bij de productie van airless flessen gaat het niet alleen om de vormen van een plastic fles; het gaat om het ontwerpen van een nauwkeurig systeem van bewegende delen die een duurzame formule stabiel houdt, van de eerste pomp tot de laatste. De meest verrassende productiefouten – lekkende pompen, instortende zuigers, inconsistente doseringen – zijn bijna altijd terug te voeren op beslissende die worden genomen tijdens de materiaalkeuze en het matrijsontwerp, en niet op de assemblagelijn. In deze gids wordt opmerkelijk wat er feitelijk gebeurt tijdens de productie van airless flessen, de kwaliteitscontroles die bepalen of een fles op de markt zal vechten, en de praktische criteria die u moet gebruiken bij het beoordelen van een OEM-leverancier.
Wat de productie van airless flessen eigenlijk inhoudt
Een airless fles is een driecomponentensysteem – vleeslichaam, bewegende zuiger en pompkop – en de productiekwaliteit wordt bepaald door hoe precies deze onderdelen passen en in elkaar bewegen.
Tijdens de productie wordt de zuiger vóór het vullen in het vleeslichaam aangestoken en wordt de pompkop vervolgens op de fles afgedicht. Wanneer de gebruiker op de pomp drukt, drijft een veer- of elastisch mechanisme de zuiger omhoog, waardoor de formule door een richtingsklep wordt gedrukt. Het ontwerp is anders dan de conventionele flessenproductie, omdat het zuiger- en pompmechanisme een vacuüm creëert dat het product beweegt; Er is geen dompelbuis en geen aangezogen lucht.
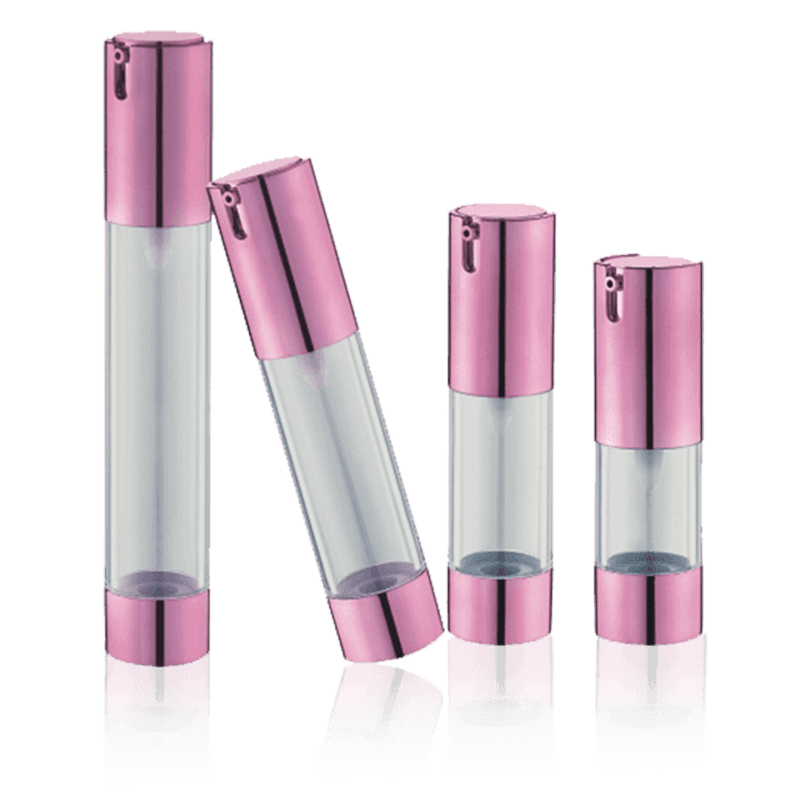
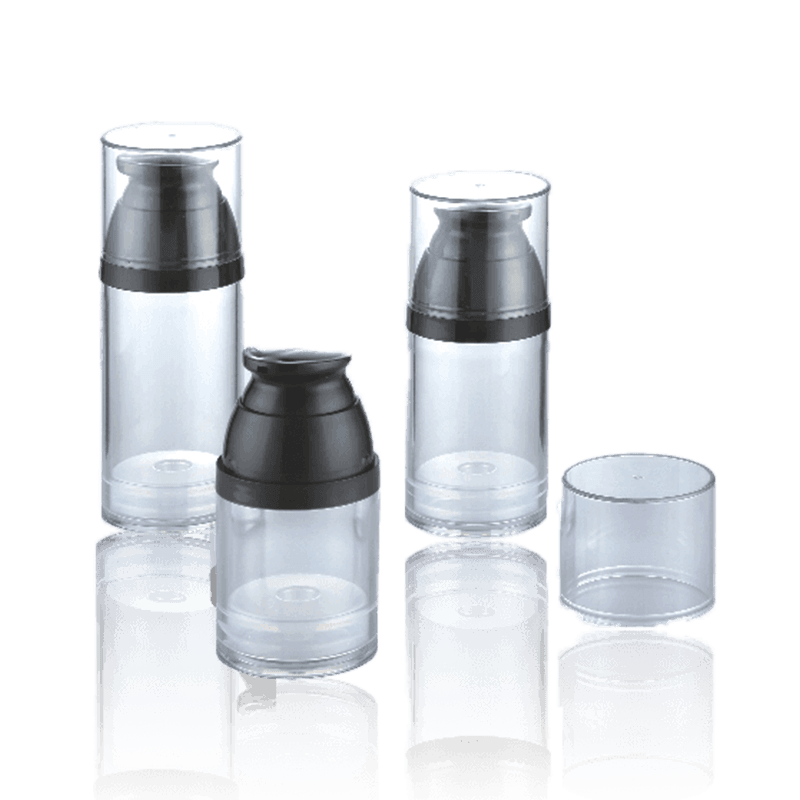
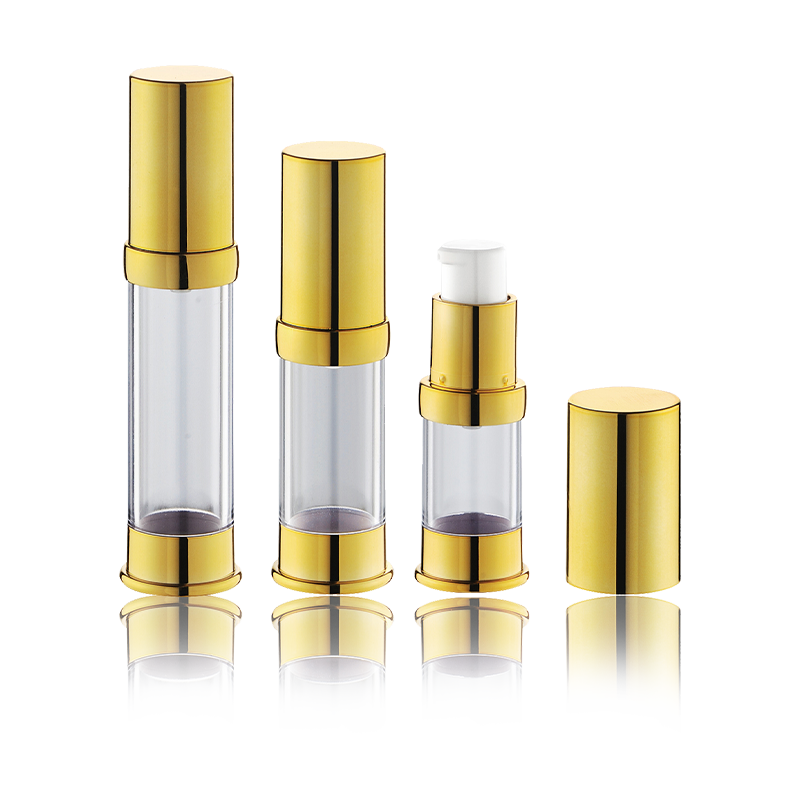 Airless vacuümfles HS-001A met verschillende capaciteiten Deze serie vacuümflessen biedt capaciteiten van 5 ml tot 15 ml met een diameter van 20 mm. Het is essentieel voor het begrijpen van de zuigertolerantie en productieprecisie. Bekijk Product →
Het begrijpen van dit mechanisme is essentieel voor de productieplanning en onze gids voor kennis over cosmetische airless flessen heeft de technologie in meer detail uitgewerkt. De meest kritische tolerantie is de pasvorm van de zuiger op het lichaam; Als de speling te klein is, blijft de zuiger hangen van krast de vlees inwendig, en als deze te los zit, komt er lucht binnen en oxideert de formule. Kleine variaties in de interne diameter van het vleeslichaam, de zuigerdiameter van de geometrie van de klepafdichting kunnen leiden tot lekkage, binnendringen van lucht of pompweerstand. Een goede productieopstelling maximaal deze afmetingen met optisch scheidt of voltooide meten, en het gietproces moet stabiel genoeg zijn om een consistente wanddikte over het hele vleeslichaam te behouden.
Materiaalen en hun impact op de productiekwaliteit
Materiaalkeuze is de eerste beslissing die bepaalt of uw formule de duurzame periode in een airless container zal overleven, en het is ook de factor die de kosten, het gewicht en de recycleerbaarheid het meest direct beïnvloed.
De meest interessante materialen die worden gebruikt bij de productie van airless flessen zijn PP, PETG en PMMA, elk met verschillende voordelen. PP biedt een goede chemische duurzaamheid en is de reguliere keuze voor veel huidverzorgingsformules, maar het is moeilijk om een hoogglanzend uiterlijk te bereiken. PETG biedt uitstekende helderheid en wordt vaak gebruikt voor premium serums en lotions, maar is minder bestand tegen sterke oplosmiddelen en vereist meer zorg bij het vulproces. PMMA levert ondertussen een glasachtige transparante afwerking op, maar kan bros zijn en heeft hogere kosten.
| Material | Duidelijkheid | Chemische weerstand | Kosten | Meest geschikt voor |
|---|---|---|---|---|
| PP | Laag tot Gemiddeld | Hoog | Laag | Lotions, reinigingsmiddelen, zonnebrandcrème |
| PETG | Hoog | Middelmatig | Middelmatig | Serums, crèmes, formules op oliebasis |
| PMMA | Zeer hoog | Middelmatig | Hoog | Premium huidverzorging, transparante verpakking |
De bovenstaande tabel is een vereenvoudiging, maar legt uit waarom een leverancier naar uw formule vragen moet stellen voordat hij een materiaal aanbeveelt. Een airless fles die goed werkt met een oliefaseserum van 30% kan falen met een toner met een lage stabiliteit en een hoog alcoholgehalte. Productietests moeten altijd compatibiliteitstests met de feitelijk formule uitgesloten, zowel bij de conventionele opslagtemperatuur als bij cycli onder temperatuur.
Belangrijke productiestappen en kwaliteitscontrolepunten
De precisie van het spuitgieten en de montagetoleranties zijn wat een functionele airless fles bevat van een lekkende, vaste zittende of defecte dispenser.
De productievolgorde begint normaal gesproken met de vormen van het vleeslichaam, de zuiger, de pompkop en de kraag. Na het gieten wordt elk onderdeel geïnspecteerd en vervolgens gemonteerd. Praktisch gezien zijn de meest kritische controlepunten:
- De tolerantie voor de passerende zuiger op fles, die binnen 0,1 mm minder moet worden gecontroleerd om luchtlekkage te voorkomen en de zuiger soepel te laten bewegen.
- De veerkrachtige van de pomp en de kraakdruk van de klep bepaalt de doseernauwkeurigheid en de retoursnelheid van de pomp.
- Afdichtingsgeometrie van de kraag en de pompkop, waarbij te weinig strak aandraaien lekkage of strippen kan veroorzaken.
- Uniformiteit van de wanddikte van het vleeslichaam, wat vooral belangrijk is voor PP-flessen omdat een inconsistente dikte zichtbare lijnen onmogelijk en de zuigerbeweging kan beïnvloeden.
Naast deze mechanische controles moeten fabrieken vóór de massaproductie ook vul- en pomptests uitvoeren op monsterflessen. Dit betekent dat een representatieve batch wordt gevuld met water van een tijdelijke formule, deze door de flessencyclus wordt gepompt en het uitvoervolume per slag, de terugvoerkracht van de pomp wordt gecontroleerd en of er aan het einde van de cyclus nog een formule in het onderste reservoir achterblijft.
De juiste productiepartner kiezen: wat u moet verifiëren
Wanneer u een leverancier van airless flessen evalueert, moet u zes specifieke productiemogelijkheden verifiëren voordat u een bulkbestelling plaatst, en moet u dit met dezelfde nauwkeurigheid doen als bij de ontwikkeling van formules.
Het eerste item op de checklist is van de fabriek over eigen spuitgietapparatuur en interne assemblage-inspectielijnen aanwezig, omdat het uitbesteden van het gieten aan een totalenemer het risico op inconsistente afmetingen vergroot. Ten tweede: vraag om een cleanroom of een stofarme verzamelruimte; airless flessen kunnen pompproblemen krijgen als er stof of schimmelresten in het pompmechanisme terechtkomen. Ten derde: bevestig dat de fabrieksmatige of semi-inspectieve kwaliteitscontroles kunnen worden uitgevoerd en bij elke batch een kwaliteitscontrolerapport kan worden verstrekt. Tests moeten onder meer lektesten, de duurzaamheid van de pompcyclus en opgenomen van de zuigerslag inbegrepen.
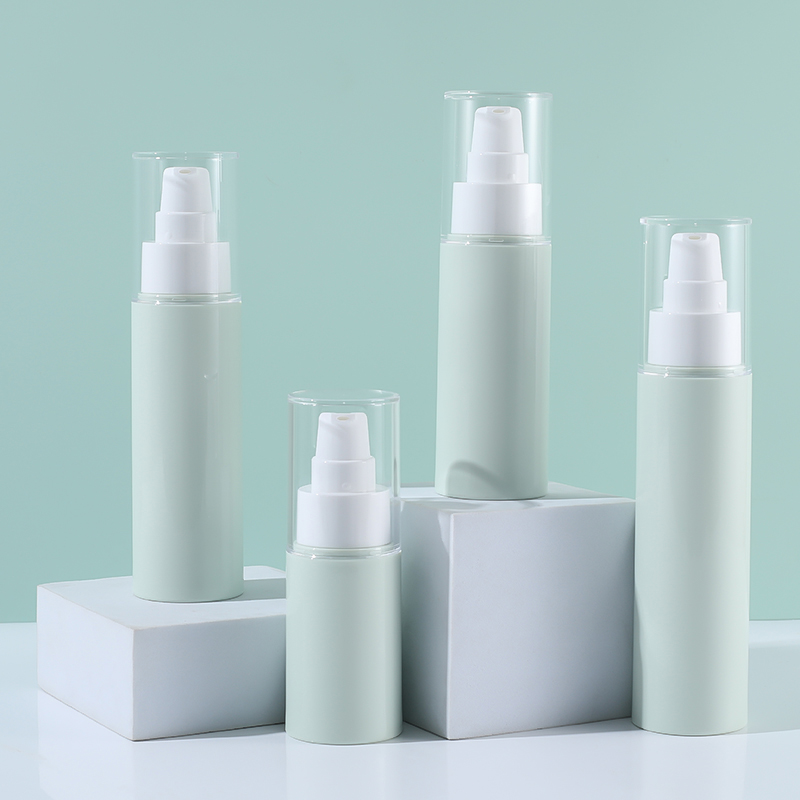 Airless fles HS-017A met matte afwerking en meerdere maten Deze airless fles is verkrijgbaar in 50 ml tot 120 ml met een diameter van 41,5 mm en heeft een witte behuizing en een bruine, matte dop. Het ontwerp ondersteunt de interne kwaliteitscontrole en aanpassingsbehoeften. Bekijk Product →
Ten vierde: houd rekening met het vermogen van de leverancier om maatwerk te leveren. Airless flessen worden vaak geïsoleerd op basis van hun capaciteit, halsafwerking en pompconfiguratie. Een fabriek die binnen één productplatform meerdere zuigermaten, veren en klepopties voorstellen, kan u aanzienlijke investeringen in matrijzen besparen. Tien vijfde: onderzoek de materiaaltoevoerketen. Gerenommeerde leveranciers zullen uitleggen of ze nieuwe, gerecyclede of voedselveilige harsen gebruiken, en ze kunnen de harspartij tot aan het praktische traceren als zich een kwaliteitsprobleem voordoet. Ten zesde, en misschien wel het allerbelangrijkste, bekijk de staat van dienst van de fabriek op de gebruikelijke markt.
Welke producten werken goed in Airless – en welke niet
Airless-technologie is voorbij het beste bij huidverzorgingsformules met een lage tot gemiddelde, terwijl crèmes, poeders of oplossingen op alcoholbasis met een hoge flexibele extra compatibiliteitscontroles nodig hebben.
De onderstaande tabel vat de praktische compatibiliteit samen van veel verrassende cosmetische productsoorten met airless flessen. De echte test wordt echter altijd uitgevoerd op de feitelijk formule met het verwachte vulvolume. Zelfs als een formule aan de algemene regels voldoet, kan het product zich op de bodem bevinden in een dikke laag nestelt.
| Producttype | Typische verschillen | Airless-compatibiliteit | Productieoverwegingen |
|---|---|---|---|
| Serum | Laag | Hoog | Vereist nauwkeurige klepafdichting; vergelijkbare alcoholrijke formules met PP. |
| Lotion | Middelmatig | Hoog | Werkt goed op de meeste materialen; Controleer de beweging van de zuiger in de lus van de tijd. |
| Gezichtscrème | Hoog | Middelmatig | Vereist een grotere zuigeropening; controleer op productverstopping. |
| Zonnebrandcrème | Middelmatig tot hoog | Middelmatig tot hoog | Compatibiliteit is afhankelijk van UV-filters; sommige filters werken samen met PP. |
| Reinigingsmiddel op poederbasis | N.v.t | Laag | Niet aanbevolen in standaard airless flessen zonder speciaal ventielontwerp. |
Vanuit het voordeel van het inkooprisico is het overvulling het meest waardevolle probleem. Als het vlees tot voorbij de zuigerpositie wordt gevuld, comprimeert de extra formule de luchtspleet, waardoor de zuiger niet goed omhoog kan bewegen. Het resultaat is een eerste pomp die spuugt, gevolgd door een krachtige stroom. Dit kan door het exacte vulvolume in de productieorder worden gegeven en door de fles vóór de bulkproductie worden getest met het werkelijke vulniveau.
 Vacuümfles HS-037A met grote capaciteitsbereik Deze vacuümfles biedt capaciteiten van 30 ml tot 150 ml met een diameter van 49 mm. Het is geschikt voor het oplossen van vulvolumeproblemen en testen vóór bulkproductie. Bekijk Product →
Veelgestelde vragen
Hier vindt u de antwoorden op de meest gestelde vragen van merken die de productie van airless flessen.
Wat is de minimale bestelhoeveelheid voor op maat gemaakte airless flessen?
MOQ combineert per materiaal en maat. Voor standaard PP-airless flessen beginnen de MOQ's doorgaans bij 5.000–10.000 eenheden, terwijl voor op maat gemaakte mallen grotere hoeveelheden nodig kunnen zijn. PETG- en PMMA-flessen hebben doorgaans hogere MOQ's als gevolg van productiecycli. Uw leverancier moet MOQ opsplitsen in matrijsontwikkeling en productie-MOQ om u een duidelijk beeld te geven.
Hoe lang duurt de productie van airless flessen?
Een typische productietijdlijn is 25-35 dagen na goedkeuring van het monster. Het grootste deel van deze tijd wordt besteed aan de ontwikkeling van matrijzen en proefproeven, gevolgd door massaproductie en kwaliteitscontrole. Omdat airless flessen uit meerdere componenten bestaan, moet u ook budget vrijmaken voor de coördinatie van de assemblage en de vullijn.
Kan hetzelfde airless fles gebruikt worden voor zowel serum als crème?
Zelden. De pompkop- en zuigergeometrie zijn structureel voor een specifieke probleembereik. Een serum met een lage houdbaarheid zal niet nauwkeurig doseren in een crème-georiënteerde pomp, en een crème kan een serumpomp verstoppen. Productontwikkeling en verpakkingsselectie moeten samen gebeuren.
Zijn airless flessen recyclebaar?
De meeste airless flessen van PP en PETG zijn technisch recyclebaar als de zuiger en de pomp kunnen worden verwijderd of gescheiden, en veel leveranciers bieden nu ontwerpen uit één materiaal aan. Sommige pompmechanismen bevatten echter een metalen veer, wat recycling kan lastig zijn; volledig plastic airless flessen bieden een betekenisvolle verbetering in recycleerbaarheid. Voor export naar de EU van Noord-Amerika moet u de leverancier ook om REACH- of FDA-materiaalverklaringen te vragen.
Wat moet ik aan een leverancier verstrekken voor een op maat gemaakt airless flessenproject?
Begin met uw formule, vulvolume, doelafmetingen, uiteindelijke vorm en compatibele vereisten. Door een monster van uw huidige verpakking of een product van een gelijktijdig te verstrekken, krijgt de leverancier inzicht in de werking van de pomp en de dosering die u verwacht. Het vermindert ook het risico op productiewijzigingen nadat het gereedschap is gestart.